车间仓储笼与工具柜协同应用提升物料管理效率
在制造业车间里,物料管理效率往往决定着生产节拍的快慢。我们走访过多家重庆本地的汽配与电子装配企业,发现一个普遍现象:零散的工具、小件物料堆放在地面或简易托盘上,工人每次取用都要弯腰翻找,不仅浪费工时,还存在安全隐患。即便部分企业购置了货架,但仓储笼与工具柜的搭配使用率仍不足30%,这直接拉低了车间的空间利用率与作业流畅度。
物料管理的典型痛点:空间浪费与效率瓶颈
传统车间存储方案中,货架往往只承担单一功能——要么放仓储笼,要么放工具柜。但实际生产场景里,**大件毛坯、半成品需要仓储笼来周转存储**,而精密量具、夹具、刃具则必须依赖工具柜的抽屉分层管理。若两者割裂,常见问题有三:一是仓储笼堆叠过高,底层物料难以取用;二是工具柜与仓储笼距离过远,工人往返取件耗时占作业总时间的15%-20%;三是小件物料因缺乏分区管理,生锈、磕碰损耗率居高不下。
协同方案如何破解难题?
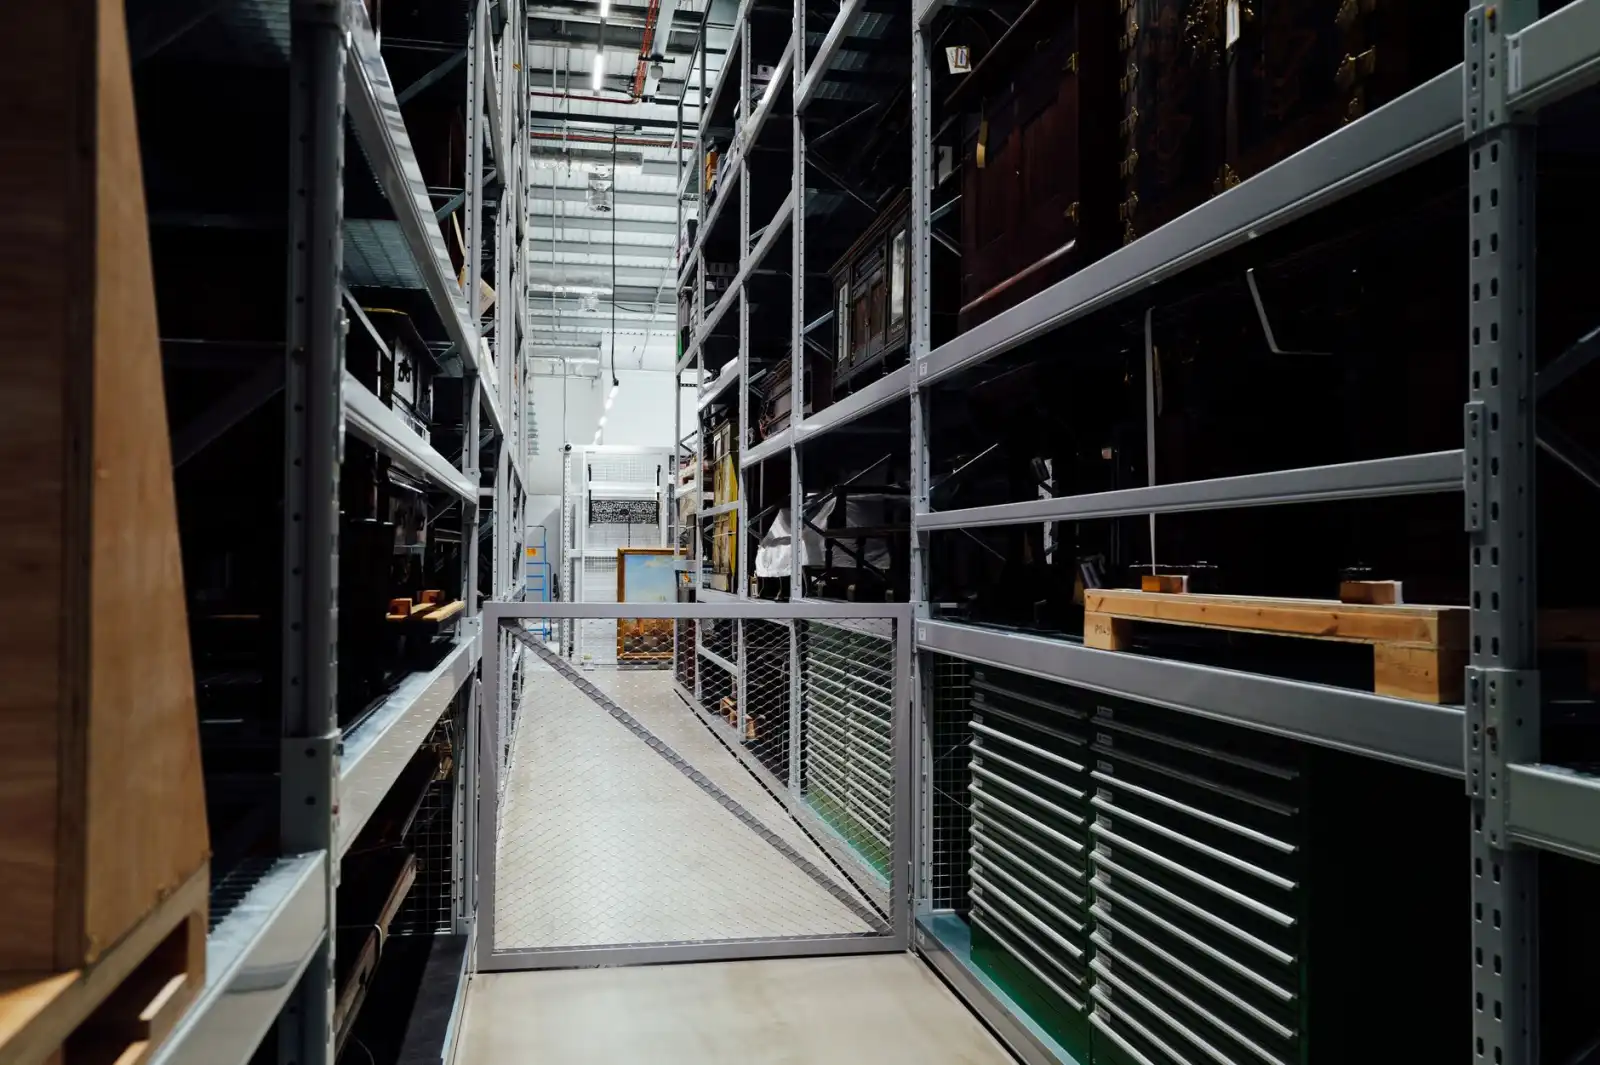
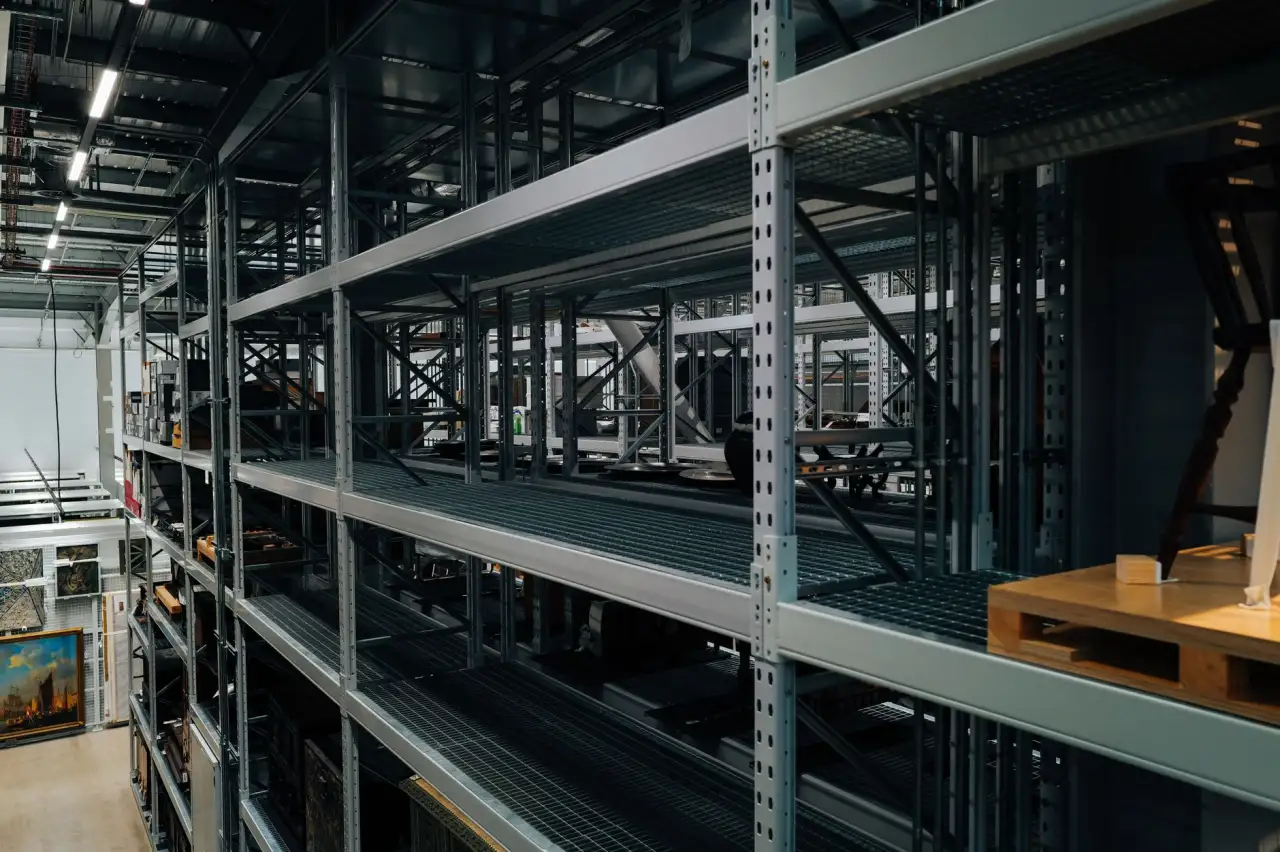
我们推荐的方案是:以重型货架为骨架,将仓储笼与工具柜进行**立体化组合布设**。具体而言,在2.5米至3米高的货架底层,放置带轮子的可移动仓储笼,用于存放周转频率高的冲压件或注塑件;中层及上层则固定安装工具柜,柜体深度与货架横梁严格匹配。这样设计后,上层工具柜通过滑轨实现全开式抽屉拿取,下层仓储笼可通过叉车或手动液压车快速更换,互不干扰。
实际测试数据显示,这种组合方案能让车间存储密度提升40%,取用工具的平均时间从45秒缩短至12秒。一个关键细节是:工具柜的抽屉需配置PVC分隔条或EVA内衬,防止刀具碰撞;而仓储笼的网格尺寸建议控制在50×50mm至100×100mm之间,避免小件掉落。另外,货架立柱需采用加厚型材(如1.8mm以上冷轧钢板),确保承重达到单层800kg以上,以满足工具柜满载时的稳定性需求。
- 仓储笼优先选可折叠式,空笼时能折叠存放,节省50%的退回物流空间。
- 工具柜抽屉深度建议400-600mm,太浅放不了大号扳手,太深则浪费上层空间。
- 货架层板需冲孔处理,便于通风散潮,避免工具柜底部积水锈蚀。
实践中的落地建议
第一步,对车间物料进行ABC分类。A类高频物料(每日取用超20次)优先放在仓储笼中,且笼体配备标签卡;B类低频工具(如专用模具)则放入工具柜上层抽屉,加装锁具。第二步,规划货架布局时,留出至少1.2米宽的通道,确保液压车能顺畅转向。第三步,引入目视化管理:在仓储笼外侧用磁吸式看板标注库存量,工具柜抽屉把手用色标区分刀、量、夹具类别。重庆某机械厂在实施该方案后,车间存储面积从200㎡缩减至140㎡,换刀具效率提升60%,且未再发生工具遗失事件。
技术融合带来的新可能
随着物联网技术的渗透,未来仓储笼可加装RFID标签,工具柜抽屉集成电子锁与传感器,通过中控系统实时监控物料位置与使用频次。但现阶段,对于大多数中小型车间而言,**优先做好货架、仓储笼、工具柜的物理层协同**,已经能解决80%的物料管理痛点。我们注意到,部分企业会忽略货架与工具柜之间的螺栓固定——若未锁紧,叉车碰撞时可能导致工具柜倾覆,这是需要警惕的安全细节。
回到本质,车间存储不是简单的“买设备”,而是对物料流、信息流与人员动作的重新设计。当仓储笼的灵活性遇上工具柜的精密性,再加上货架提供的垂直维度,才能真正释放车间存储的潜力。企业不妨从小范围试点开始,逐步优化布局参数,最终形成适合自身产线的标准化方案。