车间存储工具柜选型指南:从物料管理到空间优化
走进许多制造企业的车间,你常会看到这样一幕:工具散落在工作台面上,零配件堆在墙角,半成品与成品混杂在一起。看似忙碌的生产现场,实则隐藏着巨大的效率黑洞——工人在找工具上平均每天浪费 15-20 分钟,物料损耗率高达 3%-5%。这不是管理态度的问题,而是存储系统没跟上生产节奏。
为什么会这样?根源在于大部分车间只关注了「能装东西」,却忽略了「如何高效取用」。普通货架虽然能提供垂直存放空间,但面对小件工具、精密量具、模具配件时,它的开放设计反而让物品容易积灰、遗失甚至混放;而仓储笼虽然适合存放笨重零件,可一旦需要频繁存取,翻找就成了噩梦。车间存储的核心矛盾,从来不是空间不够,而是存取效率与防护等级的双重缺失。
工具柜:被低估的车间存储「心脏」
当货架和仓储笼无法覆盖精细化场景时,工具柜的价值就凸显出来了。以渝中区音迪娱网络技术服务的客户案例为例,一家精密机械厂的刀具库改造中,我们用工具柜替换了传统货架后,找刀时间从平均 4 分钟缩短到 30 秒,刀具磨损量下降 18%。关键差异在于:工具柜的抽屉式设计,配合定制分隔片,能让每一把卡尺、每一枚丝锥都有固定「家」。更关键的是,带锁的柜体还能实现权限管理——贵重量具不再被随意借用。
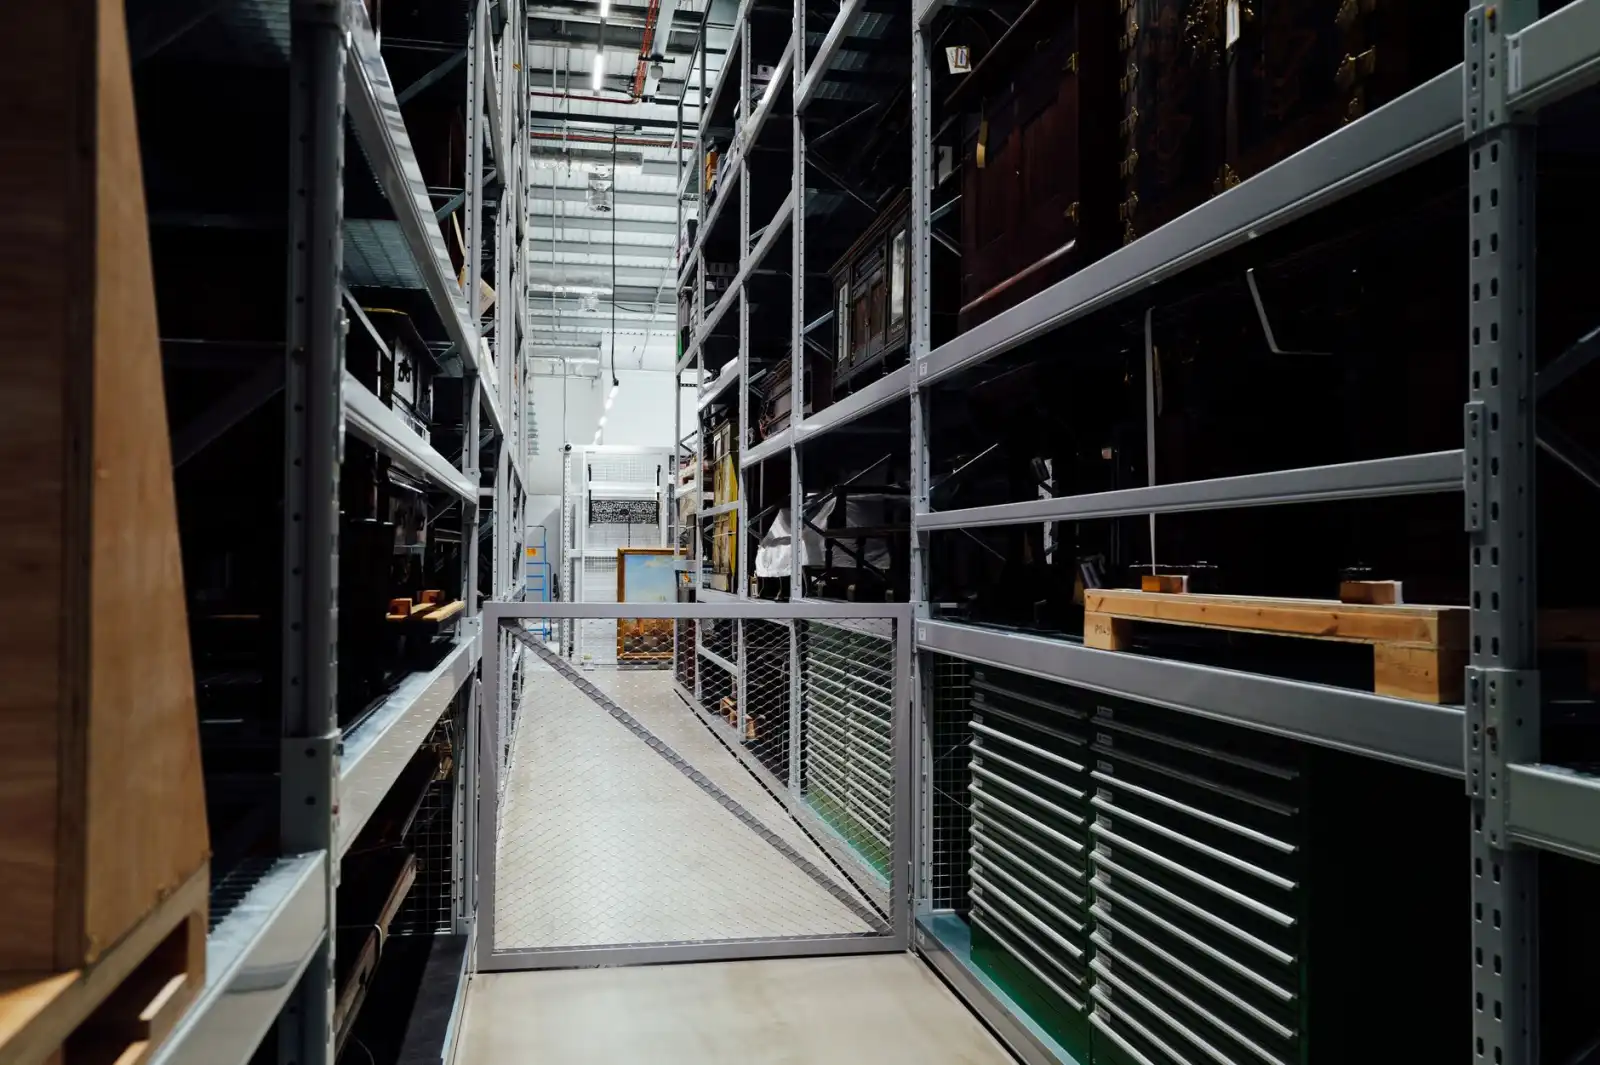
不过,工具柜并非万能。对于大尺寸板材、管材或批量周转件,它的容积率就不如货架或仓储笼。所以,真正专业的车间存储方案,一定是货架、仓储笼、工具柜的复合布局。比如,重型货架承载 2-3 吨的模具毛坯,仓储笼存放半成品周转件,而精密工具柜则锁定测量仪器与刀量具。三者形成「粗放存储→周转暂存→精细管理」的完整链条。
如何科学搭配?从这四个维度切入
选型不是拍脑袋,而是算账。我建议你从以下四个维度做对比:
- 存取频率:每天使用 10 次以上的工具,必须进工具柜(抽屉式,100%可视);每周使用 1-2 次的物料,可放货架;季度周转的呆滞品,进仓储笼做集中管理。
- 体积与重量:单件超过 50kg 的,优先考虑重型货架或仓储笼;小于 10kg 且形态不规则的,工具柜配合塑料分隔盒效果最好。
- 防尘防油需求:机加工车间的油雾环境,工具柜的密封抽屉比开放式货架能降低 70% 的清洁维护时间。
- 扩容弹性:工具柜和货架都支持模块化拼接,但仓储笼的堆叠高度受叉车作业限制,高度超过 3 米时建议用货架。
举个例子。某汽配厂在组装线旁部署了 6 组工具柜,每组配置 8 个 100mm 高的抽屉,内部用十字分隔成 16 格。工位上的操作工伸手就能拿到对应规格的扳手和螺丝。而在线尾,我们用仓储笼收集废料,用货架暂存待检成品。整个车间存储方案实施后,单条产线的物料查找时间减少 42%,场地利用率提升 35%。这个数据不是理论值,是实测结果。
建议:用「场景切片法」做最终决策
别急着买柜子或架子。先花一周时间,记录每个工位的「存取行为」:什么时间取?取什么?取完后放在哪?把这些数据做成热力图,你会发现——80% 的取用动作集中在 20% 的物料上。针对这 20% 的高频物品,必须配置工具柜的浅抽屉+透明标签;剩下的 80% 低频物料,用货架或仓储笼做区域化管理即可。记住:工具柜是「手术刀」,货架是「收纳箱」,仓储笼是「周转筐」,三者各司其职,才能让车间存储真正从「能装」进化到「好用」。