重型货架与仓储笼搭配方案:提升工厂物料管理效率的实践分析
在制造型企业的日常运营中,物料管理效率往往直接决定了生产节拍的快慢与仓储空间的有效利用率。以重庆某汽配厂为例,其车间内散乱堆放的零配件曾导致拣货时间占总作业周期的35%以上,而通过引入重型货架与仓储笼的组合方案,这一比例被压缩至12%以下。这类痛点并非孤例,当企业的物料种类超过200种且周转频率不均时,传统的平面堆放模式便暴露出空间浪费、清点困难等弊端。
仓储瓶颈的根源:空间与流程的双重错配
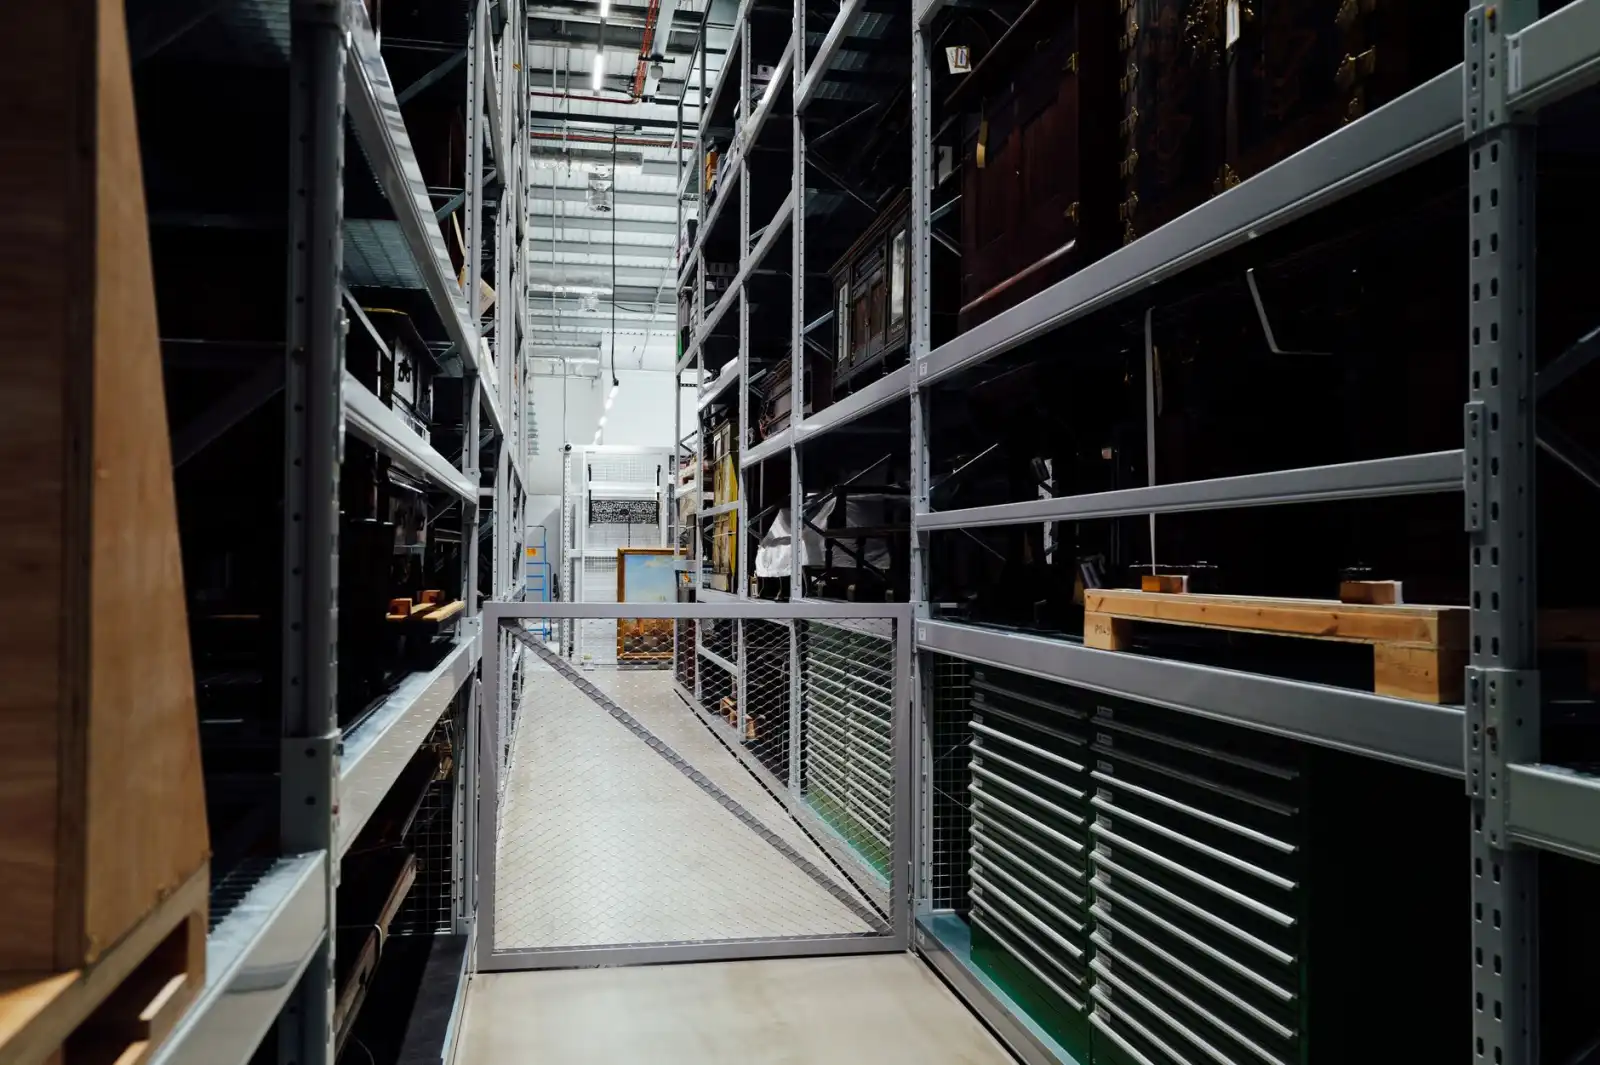
许多工厂的困惑在于:明明仓库面积充裕,却总感觉“装不下”。问题核心往往出在垂直空间的闲置与物料流转路径的混乱上。以3米层高的车间为例,若仅使用地面堆叠仓储笼,实际利用率不足60%;而搭配重型货架后,每层承重可达1.5-3吨,物料可分层分类存储,甚至能通过货位编码实现“按订单排序出库”的精细化管理。此外,工具柜的合理配置同样关键——它解决了小件工具与标准件频繁取用的问题,避免工人因找一把扳手而耽误10分钟产线时间。
重型货架+仓储笼:从“堆货”到“管货”的升级逻辑
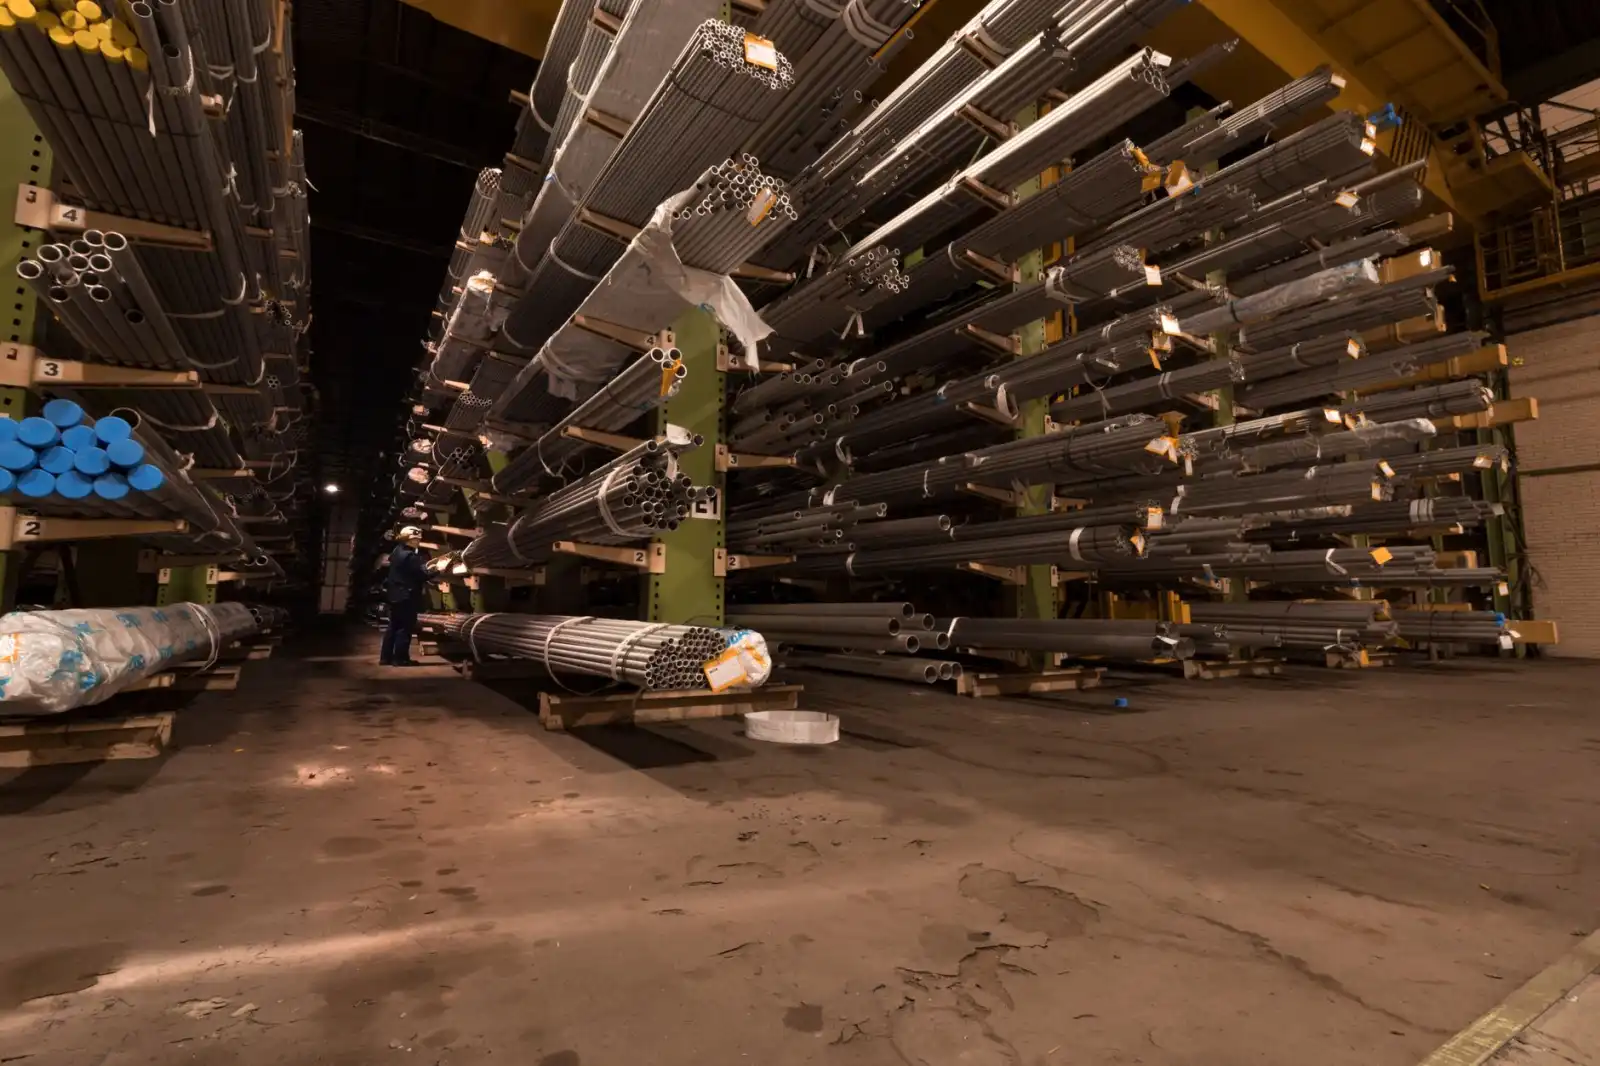
这套方案的核心在于模块化协同。一方面,重型货架(通常采用横梁式结构,层高可调至1.5米-2米)为仓储笼提供了稳定的立体存放位;另一方面,仓储笼本身具备可折叠、可堆叠、可透视的特性,配合底部叉车槽设计,能直接对接产线配送。具体实施时,我们建议遵循三个原则:
- 按周转率分级:A类高频物料(日流转超50次)放置在货架底层或接近通道的仓储笼内;B/C类低频物料则上移至高层。
- 工具柜作为缓冲区:在货架与产线之间设置工具柜,存放钳工量具、维修配件等,减少工人往返仓库的次数。
- 数据标识标准化:每个仓储笼绑定RFID标签,与重型货架的库位编码形成一一对应关系,实现扫码即知“在哪个货架、第几层、第几列”。
某电子元器件工厂的实测数据表明,采用该方案后,车间存储密度提升了2.3倍,单次拣货路径缩短了40%,且因仓储笼的防尘防潮特性,物料损耗率下降了12%。
实践中的关键注意点:避开“过度配置”陷阱
不少企业在采购时容易陷入两个误区:一是盲目追求重型货架的载重极限,导致成本虚高;二是忽视仓储笼与货架横梁的匹配尺寸。例如,标准仓储笼通常为1200×1000mm,若货架深度仅900mm,则无法直接放置。因此,我们建议在规划阶段先统计物料包装尺寸的平均值(如70%的物料箱长边在600-800mm之间),再反向确定层高与笼体规格。此外,工具柜的抽屉承重需根据实际工具重量选择,避免因超载导致导轨变形。
对于中小型企业,还可以采用混合布局:将重型货架集中布置于仓库核心区域,而靠墙位置则利用轻型货架或挂板式工具柜来存放线缆、胶带等异形件。这种“重+轻”的搭配,能在不增加厂房面积的前提下,让车间存储的柔性度大幅提升。
从效率到效益:长期运维的隐性价值
除了立竿见影的空间利用率提升,这套方案更深远的意义在于降低了“找货”与“盘库”的时间成本。当仓储笼配合重型货架形成体系后,每一件物料都拥有了“物理坐标”而非模糊的“区域归属”。某机械加工厂在实施6个月后,盘点差异率从原先的8%降至0.3%,这得益于货架层位与仓储笼编号的强制绑定——任何异常移动都会在系统里留下记录。与之配套的工具柜管理,则通过“以旧换新”流程杜绝了工具的隐性流失。
在数字化转型浪潮下,这套方案还可无缝对接WMS(仓储管理系统)。重型货架的库位码、仓储笼的电子标签、工具柜的智能锁控,三者能实时同步至中控台,让管理者在办公室即可掌握车间存储的动态全貌。值得强调的是,任何技术方案的成功都离不开对现场工况的深刻理解——正如重型货架的横梁是否加装防撞护脚、仓储笼的网片密度是否适配小零件,这些细节往往决定了最终效果的天壤之别。