车间存储布局中货架与工具柜的搭配原则及实用要点
车间生产效能的提升,往往不取决于某台昂贵的加工设备,而在于那些看似不起眼的存储细节。当物料、工装与半成品在车间里“各寻其主”时,流转效率自然就上来了。渝中区音迪娱网络技术团队在服务制造企业的过程中观察到,不少工厂虽引进了先进的产线,却因存储布局混乱,导致找料时间占到了总作业时间的15%以上。今天我们就来聊聊车间存储布局中,货架与工具柜这对“黄金搭档”该如何科学搭配。
为什么货架与工具柜不能“各自为政”?
很多车间管理者对存储的理解停留在“有地方放就行”,于是重型物料上了货架,精密量具塞进了铁皮柜,看似各得其所,实则埋下了效率隐患。货架擅长解决“大而重”的立体存储问题,而工具柜则专攻“小而精”的定置管理。如果两者在空间上割裂,操作工领取一把扳手需要横穿半个车间,而搬运一个料箱又要绕道仓库另一端,这种隐性浪费日积月累,远比表面上的空间利用率更值得警惕。
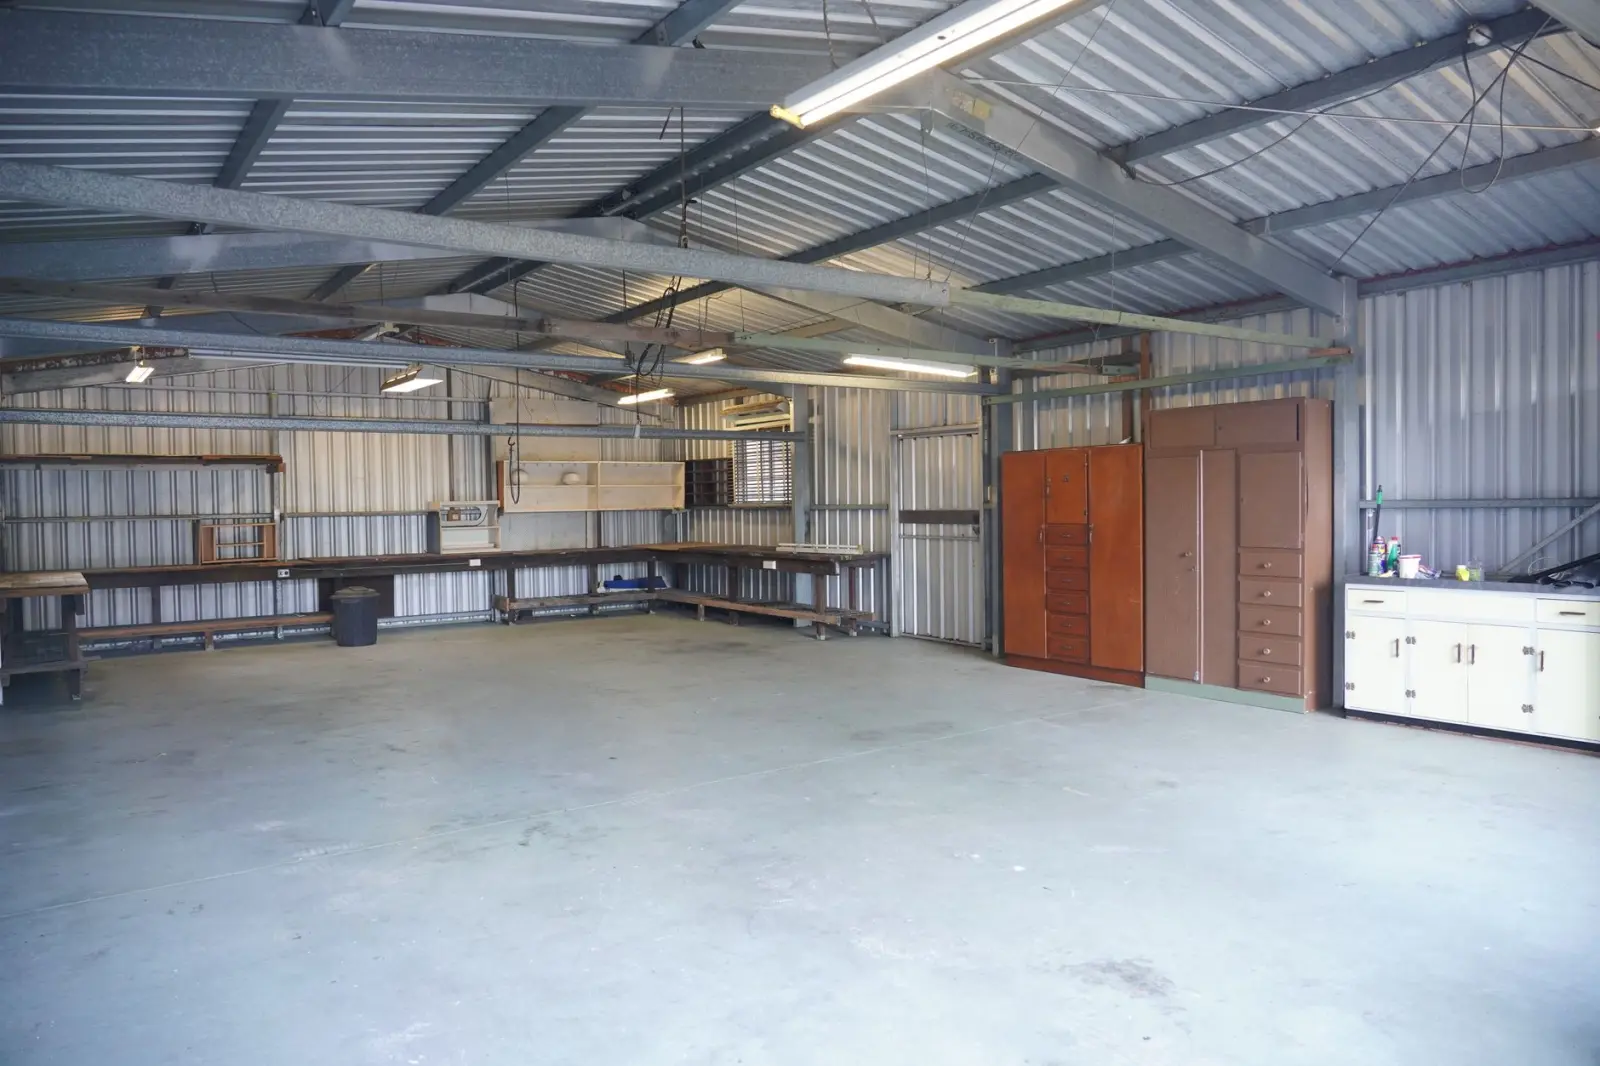
真正的车间存储布局,应当以作业流程的动线为第一考量。货架负责承载毛坯、半成品等批量性物料,工具柜则贴身服务于工位或设备周边。两者不应该是孤岛,而应形成“主存储区+工位补给站”的层级关系。例如,在CNC加工区附近,主通道旁布置中型货架存放待加工件,每台设备旁配置一台带轮工具柜,内部按切削刀具、量检具、常用扳手分层定置,操作工伸手即可完成换刀与测量动作。
从“平面堆叠”到“立体协同”的布局逻辑
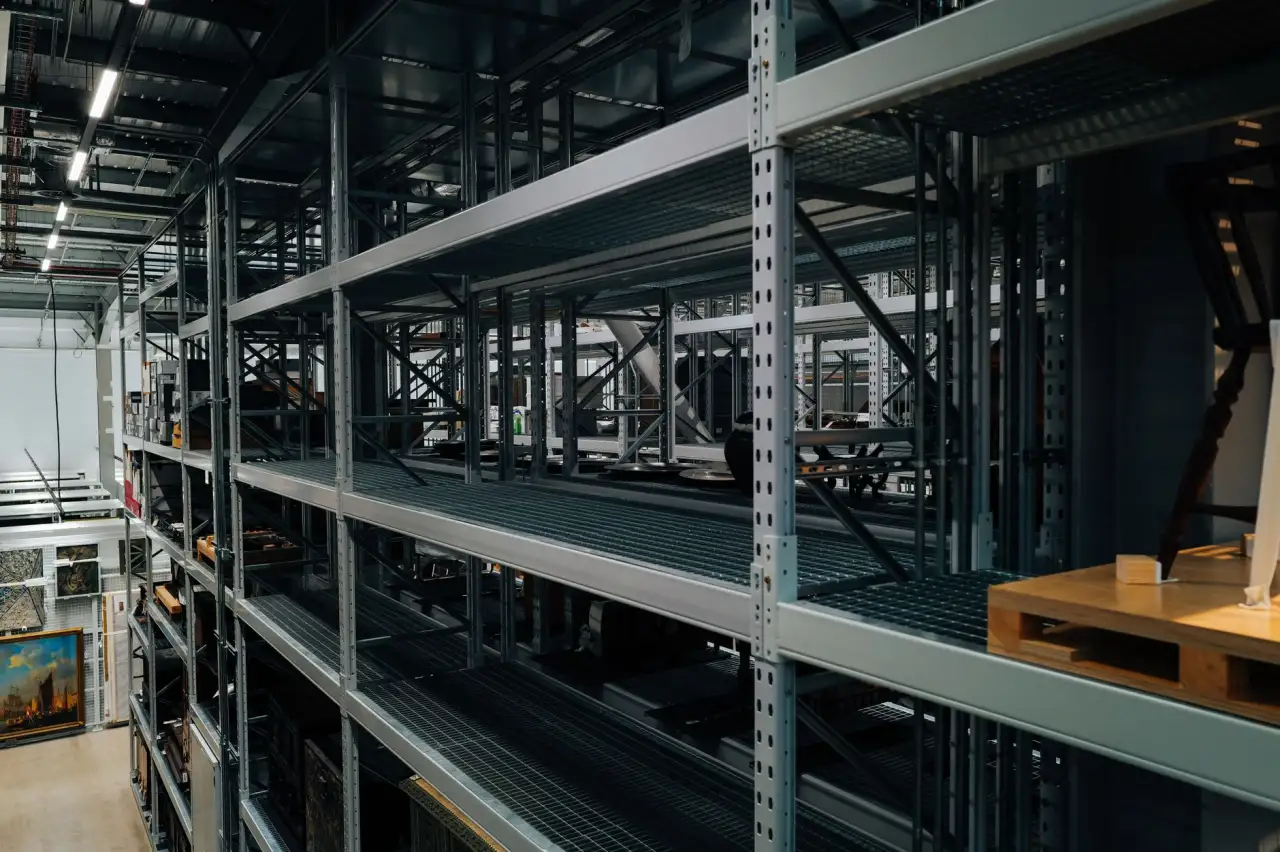
一个常见的误区是:车间面积紧张就一味加高货架。但实际上,车间存储的立体化改造需要与工具柜的抽屉化收纳同步推进。货架向上发展解决的是“存量”问题,而工具柜的抽屉化、分隔化管理解决的是“取用效率”问题。以某液压件装配车间为例,其将3米高的横梁货架与多抽工具柜进行L型组合布置,货架底层放置仓储笼(用于周转工序间物料),第二层以上存放标准件包装箱,工具柜则紧贴装配线体。改造后,该区域的找料时间从平均4.2分钟降至1.1分钟,且工具丢失率下降了近七成。
这里有一个值得注意的技术细节:仓储笼与货架的配合并非简单“码放”。仓储笼的底部结构、叉车孔间距必须与货架横梁的间距形成模数匹配。若仓储笼宽度为800mm,货架立柱之间的净距应预留至少850mm,否则叉车作业时极易刮擦立柱。同样,工具柜的深度选择要避开货架背靠背摆放时的检修通道,通常建议在货架背面预留600mm以上的巡查空间。
搭配原则:按“物性”而非“习惯”分区
在方案设计阶段,我们建议按照物料属性划分存储区域,而不是沿用过去“哪里空就放哪里”的习惯。一个可落地的分类逻辑包括:
- 高周转大件物料:采用驶入式货架或中型层板货架,配合仓储笼进行单元化周转,减少重复搬运;
- 低周转重型工装:使用重型货架底层存放,不建议上高层,避免频繁叉车作业带来的安全风险;
- 精密量具与刃具:必须进入工具柜并加装EPE内衬或刀套,防止磕碰与混放;
- 个人劳保用品:在工具柜旁增设小型挂板柜,实现“一人一柜”或“一班一柜”。
这种分区方式的优势在于,货架区域承担了80%以上的体积存储压力,而工具柜则消化了20%的高频取用需求。两者的比例可以参考一个经验值:在机加工车间,货架与工具柜的占地面积比约为3:1,但在装配车间,由于紧固件和手工工具种类繁多,这个比例会趋近于1:1。
实践中的三个关键控制点
第一,工具柜的抽屉承重与拉出率必须明确标识。很多现场问题源于工具柜抽屉满载后下垂,导致导轨卡滞。建议抽屉宽度超过600mm时,选用三级导轨,且额定载荷不低于80kg。第二,货架与工具柜之间应预留人工作业的最小转身半径,单人通道净宽至少要达到750mm,双向通行则需1200mm以上。第三,仓储笼堆叠时,要核对笼体对角线尺寸是否超出货架层高,否则会影响上层横梁的承载。
从更宏观的视角看,车间存储布局正在向“数字化透明”演进。部分工厂已经开始在货架横梁上粘贴RFID标签,在工具柜抽屉内加装智能芯片,实时记录每一次取用动作。但渝中区音迪娱网络技术认为,无论技术如何升级,货架、仓储笼、工具柜三者的物理空间关系始终是数据采集的底层骨架。若布局本身违背人机工程学,再多的传感器也只是为混乱做注解。
车间存储的优化没有终点,它随着产品结构、订单批量甚至季节波动而持续调整。建议每隔半年对货架承载率、工具柜闲置率做一次复盘,将长期不动的物料及时清理出主存储区。当存储真正服务于流转,而不是为了存储而存储时,车间的整体效能才会迈上一个新台阶。