2025年车间存储设备选型指南:货架与工具柜的搭配方案
走进任何一家机械加工车间,最先映入眼帘的往往不是设备本身,而是散落在地上的工件、堆叠到一人高的纸箱,以及那几台被杂物包围的数控机床。这种「看得见的混乱」背后,隐藏的其实是车间存储方案的系统性缺失。当物料找不到固定归属,流转效率自然无从谈起。
为什么常规货架方案解决不了车间痛点?
很多企业不是没买过货架,而是买了之后发现——重型货架占地方、轻型货架承重不够、工具柜容量太小,最后又回到地面上。问题出在选型逻辑:车间存储不是买几组铁架子,而是需要一套围绕「取放频率、物料形态、安全规范」三个维度设计的组合方案。以渝中区音迪娱网络技术服务过的西南地区汽配厂为例,单纯增加货架数量,反而让通道宽度从3米缩到1.8米,叉车转弯都困难。
更隐蔽的问题是物料分类逻辑。一位在重庆某电子组装车间做精益改善的工程师告诉我,他们花了三个月时间统计,发现高频取用的螺丝、垫片等小件占所有领料动作的67%,但这些小件往往被塞在最深处的重型货架上。这就是典型的「把酱油瓶放在米缸里」——不是没有存储空间,而是空间分配与作业频率完全脱节。
工具柜与货架的「分工协议」
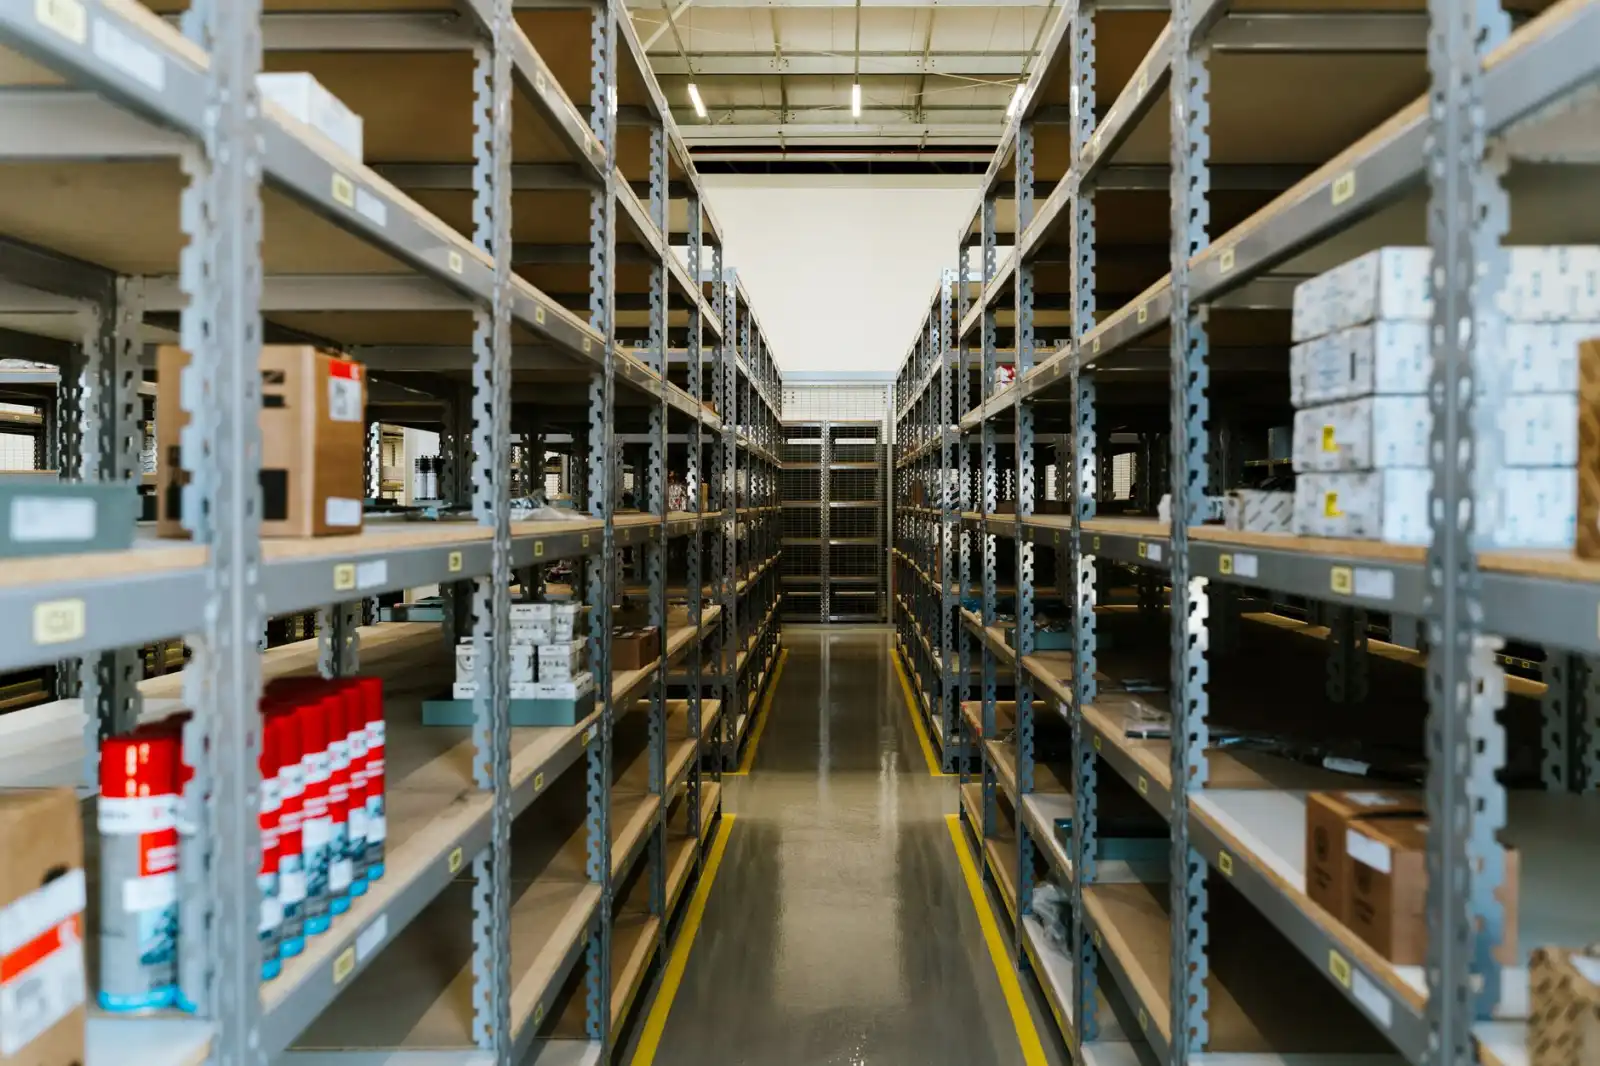
要破解这个困局,先要厘清角色定位。货架解决的是「大件、批量、低频」的存储,比如整箱的原材料、半成品;而工具柜负责「小件、单品、高频」的取用,比如刀具、量具、维修零件。两者不是替代关系,而是互补关系。一个成熟的车间存储方案,通常遵循「货架打底、工具柜贴身」的原则——货架沿墙布置形成存储区,工具柜则分布在工位旁1.5米范围内。
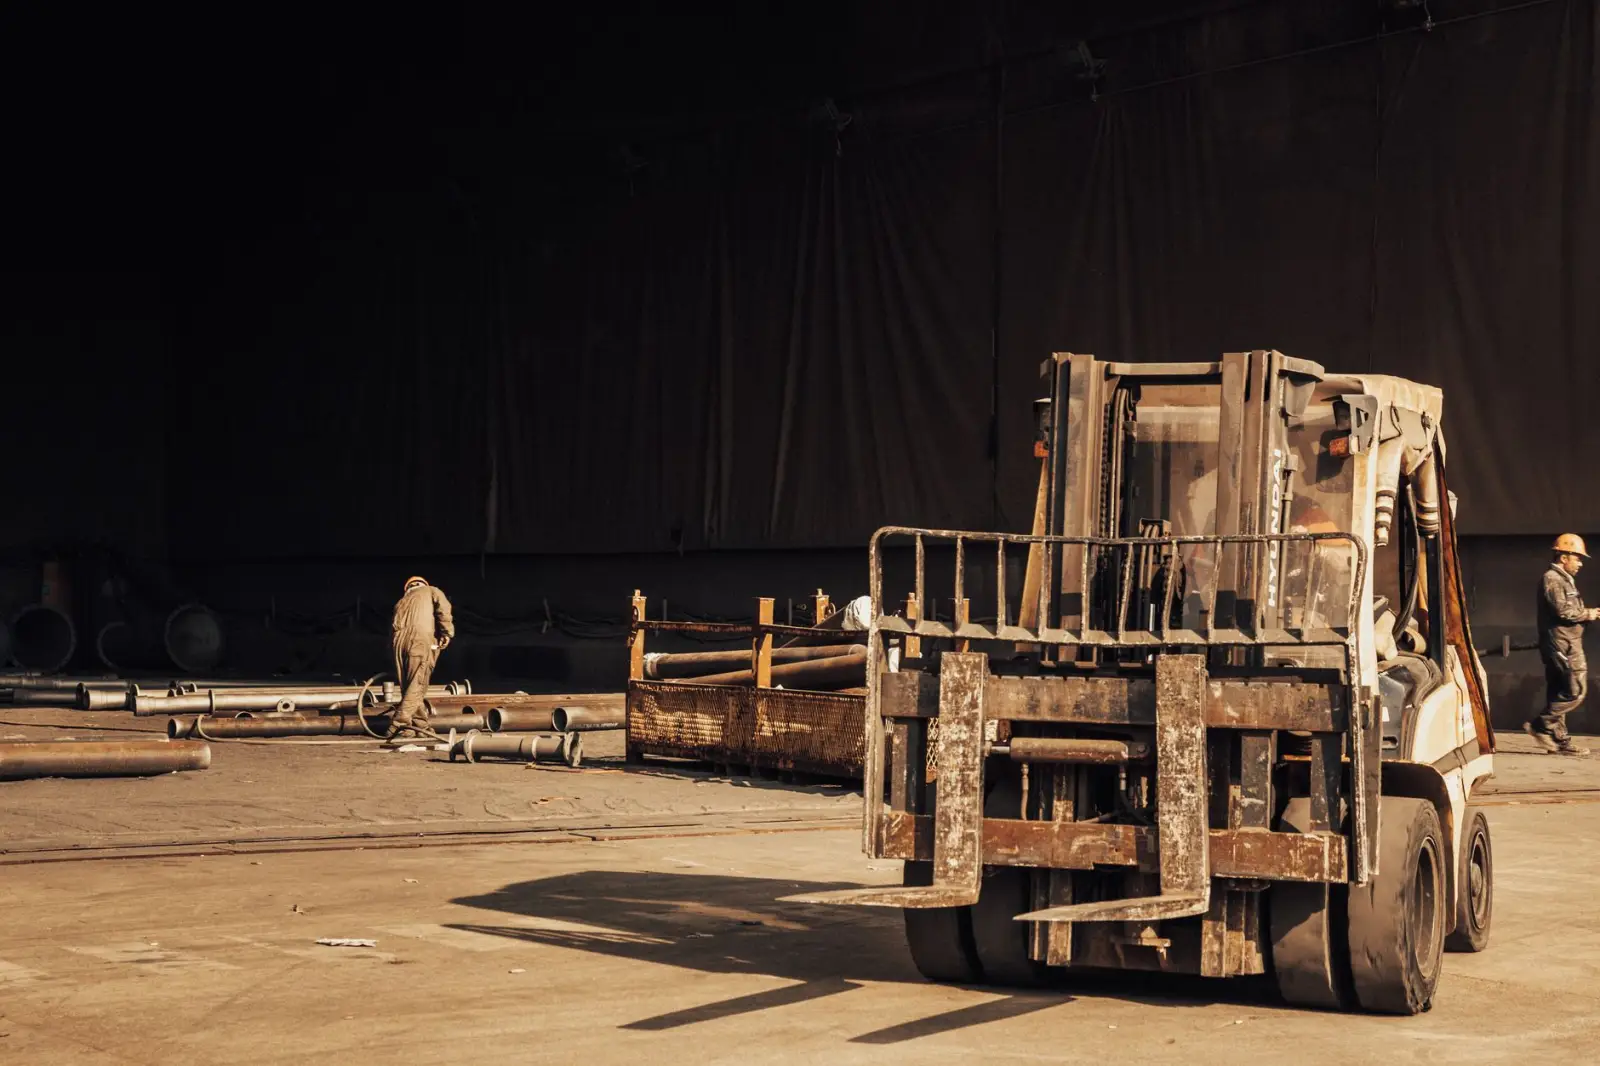
具体的搭配比例,可以参考一个经验公式:车间面积在500㎡以下时,货架与工具柜的占地面积比大约控制在3:1;超过1000㎡的车间,建议引入仓储笼作为中间层。仓储笼的独特价值在于可折叠、可堆叠、可周转,尤其适合存放那些形状不规则、需要跨工序流转的物料。比如焊接车间的结构件,用仓储笼配合叉车作业,比固定货架灵活得多。
三种主流搭配方案的对比
- 全货架方案:成本最低,但取用效率差,适合物料种类少于50种的仓储型车间。
- 货架+工具柜方案:兼顾存储与取用效率,适合多数机加工、装配车间,投资回收期通常在8个月以内。
- 货架+仓储笼+工具柜混合方案:初期投入偏高约20%-30%,但空间利用率可提升40%以上,适合物料形态多样、流转频繁的柔性生产车间。
从实际数据看,重庆某摩托车配件厂在采用混合方案后,平均找料时间从7.2分钟下降到2.1分钟,工具丢失率降低了90%。这背后不是某一种产品有多神奇,而是整个存储系统的动线设计更贴合人的行为习惯。
最后给几条实操建议:第一,先做物料ABC分类,A类高频物料放在工具柜或货架中层,C类低频物料放顶层或角落;第二,货架选型时重点关注立柱厚度和层板承重,不要只看价格;第三,仓储笼优先选带脚轮和标识框的型号,方便目视化管理。渝中区音迪娱网络技术建议,车间存储方案落地前,最好用一周时间记录物料流动数据,用数据说话,而不是凭感觉堆料。