车间仓储货架与工具柜搭配方案:提升空间利用率的三类布局模式
车间仓储的核心矛盾,从来不是“东西放不下”,而是“找得到、拿得到、放得回”这三个动作是否足够快。我们在渝中区走访过不少制造企业,发现一个普遍现象:货架买了不少,工具柜也配了,但车间依然杂乱。问题不在设备数量,而在布局逻辑——你把仓储笼放在哪儿、工具柜和货架之间留多少通道、拣选路径是否经过动线设计,这些细节决定了空间利用率的天花板。
先诊断:三类典型的空间浪费
第一类浪费是“高位低用”。很多车间上了重型货架,但实际存放的物料单件重量不超过50公斤,层高利用率不足60%。第二类是“工具与物料分离”——工具柜放在墙角,货架在另一头,工人取一个扳手要横穿整个车间,来回耗时累积起来每天超过40分钟。第三类更隐蔽:仓储笼堆叠高度参差不齐,底层空间被大量闲置,且笼与笼之间没有标准化间隙,导致叉车作业时频繁调整角度。
这三类问题叠加,结果就是:设备投入增加了,但单位面积的存储密度反而下降,拣选效率甚至比纯地面堆码还低。
方案一:线性串联布局——适合中小型装配车间
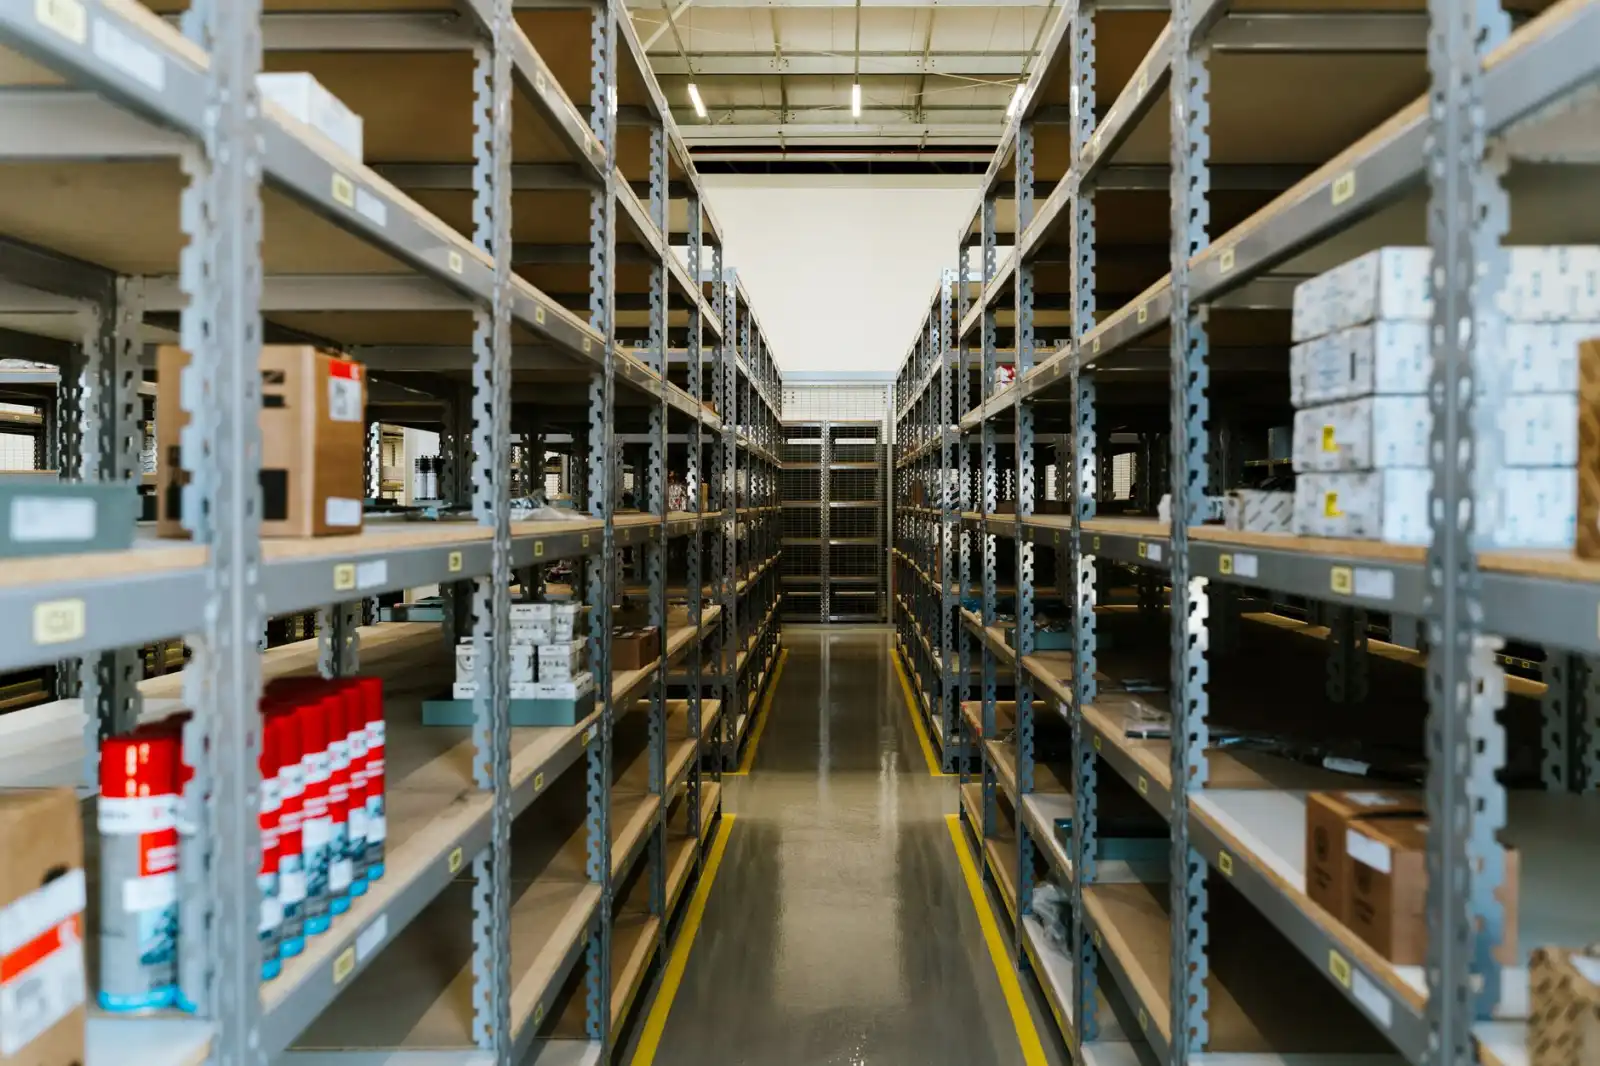
将重型货架靠墙排列,工具柜沿货架外侧等距嵌入,形成“货架-工具-货架-工具”的线性单元。每个单元间距控制在1.2米,刚好容纳一名工人转身操作。这种模式的核心逻辑是缩短取用半径——物料在货架中层(离地0.8-1.5米),常用工具在工具柜第二层抽屉,两者水平距离不超过1米。实践数据显示,这种布局能将单次拣选时间从平均90秒压缩至45秒,且车间存储密度提升约22%。
方案二:岛屿式分区——适合多品种、小批量场景
当物料SKU超过300种时,线性布局的找货时间会急剧上升。此时建议采用岛屿式布局:中央区域放置4-6个仓储笼作为周转区,周边环绕中型货架,每个货架单元配一个移动工具柜。关键点在于仓储笼的标准化——统一采用1200×1000mm的标准托盘底座,笼体可折叠,不用时堆叠存放,节约40%的占地。工具柜则选用带轮可移动式,根据当日生产计划调整位置,避免固定安装带来的灵活性缺失。
这种布局在渝中区某汽配厂落地后,他们的车间存储面积没变,但备料区的拥堵时间减少了35%,而且盘点误差率从3.8%降到1.2%。
方案三:垂直分层+工具墙——适合狭长型厂房
如果车间宽度不足8米,横向布局很难展开。这时可以尝试垂直方向做文章:货架采用阁楼式设计,底层放仓储笼(高度1.5米),上层用轻型货架存放长料或轻件;而工具柜则集中做成一面工具墙,按使用频率分三区——高频区(每天用10次以上)在腰部高度,中频区在视线水平,低频区放顶部或底部。这种做法能把原本浪费的墙面空间转化为有效存储位,整体容量可提升50%以上。
落地时的三个实操建议
- 先测量后采购:不要凭经验定货架高度。实测叉车最大举升高度、工人平均臂展、通道最小转弯半径,再做方案。
- 工具柜抽屉分层:抽屉深度建议控制在400mm以内,超过这个尺寸,深处物品基本拿不到,反而浪费。
- 仓储笼选带标识框的:在笼体侧面预留A4卡槽位,用颜色标签区分物料状态(待检/合格/返工),比扫码更直观。
最后提醒一点:任何布局方案都不是一劳永逸的。车间生产节拍变化后,货架层高、工具柜位置、仓储笼数量都需要重新评估。建议每季度做一次空间利用率审计,用卷尺量一下实际占用高度,数一下空置笼位,数据比感觉靠谱。
渝中区音迪娱网络技术提供的车间存储规划服务,正是基于这类动态调整思维——不是卖一堆设备给你,而是帮你把每一平方米的产出效率算清楚。