车间存储方案设计要点:货架与工具柜的协同布局实践
车间地面永远不缺东西:周转箱、待检品、工装夹具、即将上线的物料……当这些物品在地面“摊大饼”式铺开时,你看到的不是忙碌,而是效率的流失。很多车间管理者把存储问题简单归结为“地方不够”,但真正的问题往往出在**存储结构的协同性**上——货架、仓储笼与工具柜各管一摊,彼此之间没有形成动线闭环。
割裂的存储单元,正在偷走你的工时
我见过不少工厂,货架区堆满整箱物料,工具柜里塞着三个月没用的扳手,仓储笼则被当作临时垃圾箱。表面看“东西都有地方放”,实际上员工找一把合适的内六角扳手可能要走50米,取一个标准件要翻三个周转箱。这种割裂的直接后果是:**无效搬运时间占到了总作业时间的15%-20%**,而多数管理者对此毫无感知。
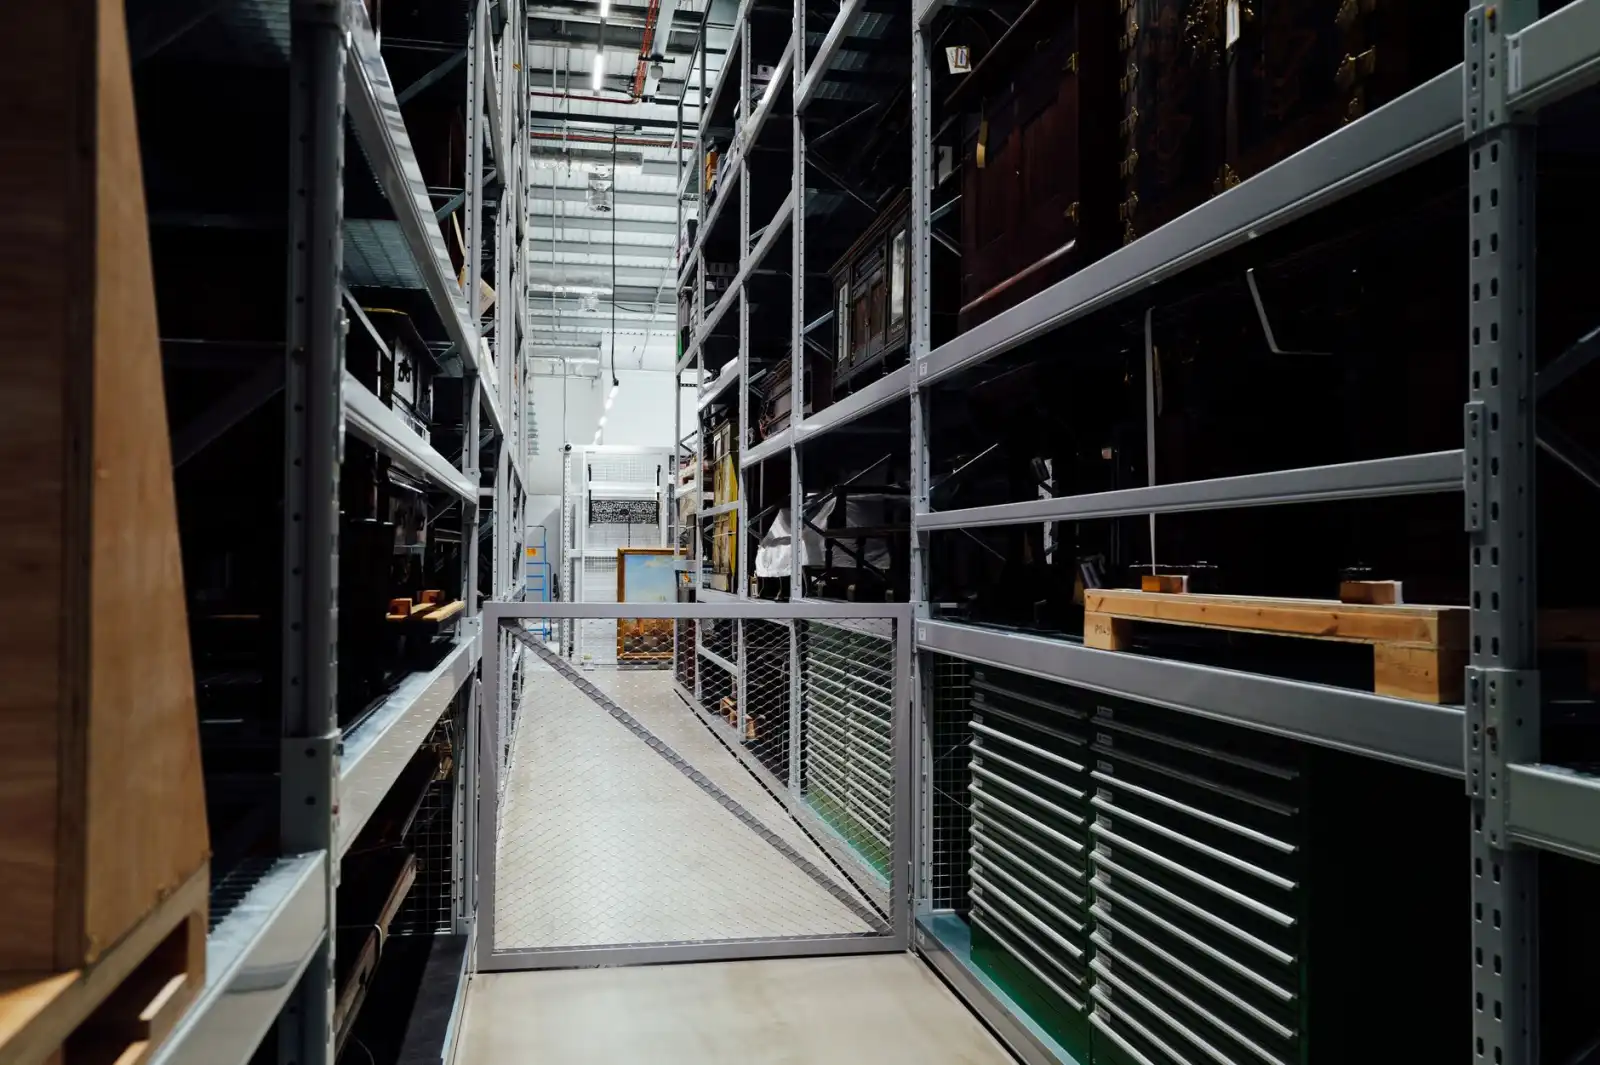
问题的根源在于,货架、仓储笼和工具柜被当作独立家具采购,而不是一套系统来规划。货架解决的是“大件、整箱”的垂直存储,仓储笼擅长“散件、周转”的柔性管理,工具柜则负责“高频、贵重”工具的贴身防护——三者本应是接力关系,现实中却常常各自为政。
协同布局的三条实战原则
要让这三类装备真正咬合起来,我的经验是遵循以下原则:
- 按使用频次定半径:每天必用的工具和物料,存放在作业工位3米辐射圈内的工具柜和轻型货架上;每周用几次的放中层货架;月度备件则交给仓储笼,集中放在缓冲区。
- 垂直分层不混放:货架上层放轻抛货,中层放纸箱类标准件,底层配合仓储笼收纳不规则件。工具柜的抽屉按“最重最常用在下,轻而精密在上”的黄金法则分配。
- 动线单向不交叉:收货→质检→上架(货架)→拣选(配合仓储笼)→工位(工具柜)→成品暂存,这条路径必须单向流动,避免人和叉车在存储区打结。
举个例子,一个汽车零部件机加工车间,我们把刀具、量具全部收进工位旁的双开门工具柜,每台机床配一个;毛坯和半成品用带标签的仓储笼在货架底层流转;大板料则上重型货架。改造后,单台设备的换型时间从28分钟压缩到11分钟——**省下的不是“找东西”的时间,而是整个生产节拍的呼吸空间**。
别忘了数据埋点和安全冗余
协同布局不是摆完家具就结束。我建议在货架立柱和工具柜抽屉上加装RFID标签或二维码位,每次取用扫码记录,一个月后你就能看到真实的物料热力图。这时候你会发现,有些“高频”工具其实可以下沉到工位,有些仓储笼的周转率低得惊人——**用数据反推布局,比凭经验挪位置靠谱得多**。
另外,车间存储的安全冗余常被忽略。货架每层承重标识必须清晰,仓储笼堆叠高度不超过3层并加装防倾倒链,工具柜的重型抽屉必须带阻尼滑轨——这不是成本,是事故的防火墙。去年某地一家五金厂因仓储笼超堆倒塌砸伤员工,罚款加停产损失超过80万,比省下的那点占地费贵多了。
最后说一点长期主义的东西。车间存储方案不是一次性工程,它要随着产品结构、订单波动甚至季节变化而柔性调整。我的建议是每季度做一次“存储健康度体检”:测量货架填充率(理想值75%-85%)、仓储笼周转天数(超过5天就该清理)、工具柜闲置率(高于30%就是浪费)。**存储的本质不是“放得下”,而是“拿得快、管得住、看得清”**——当货架、仓储笼和工具柜真正形成协同,你的车间地面会露出久违的水泥色,那才是效率该有的样子。